
Quel gaz choisir pour souder l’acier proprement
 Alfred
•
23 octobre 2026
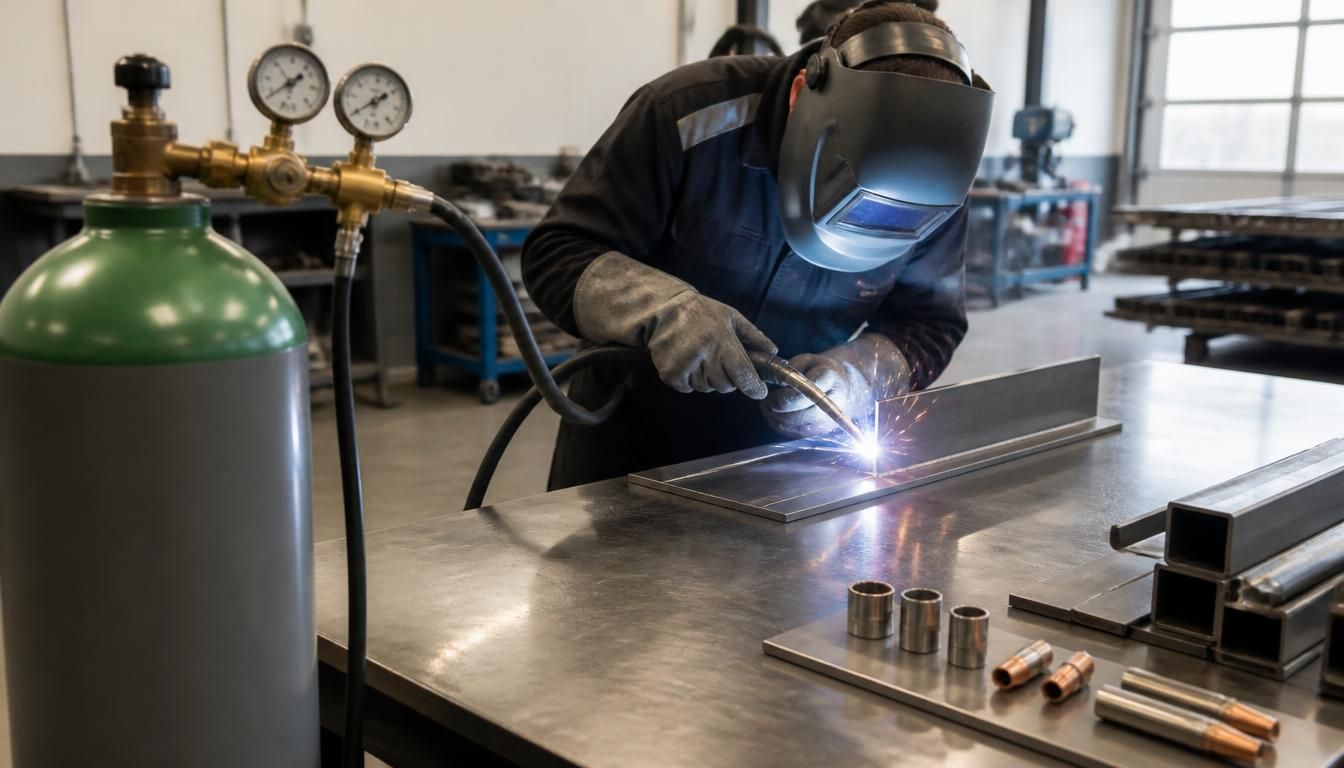
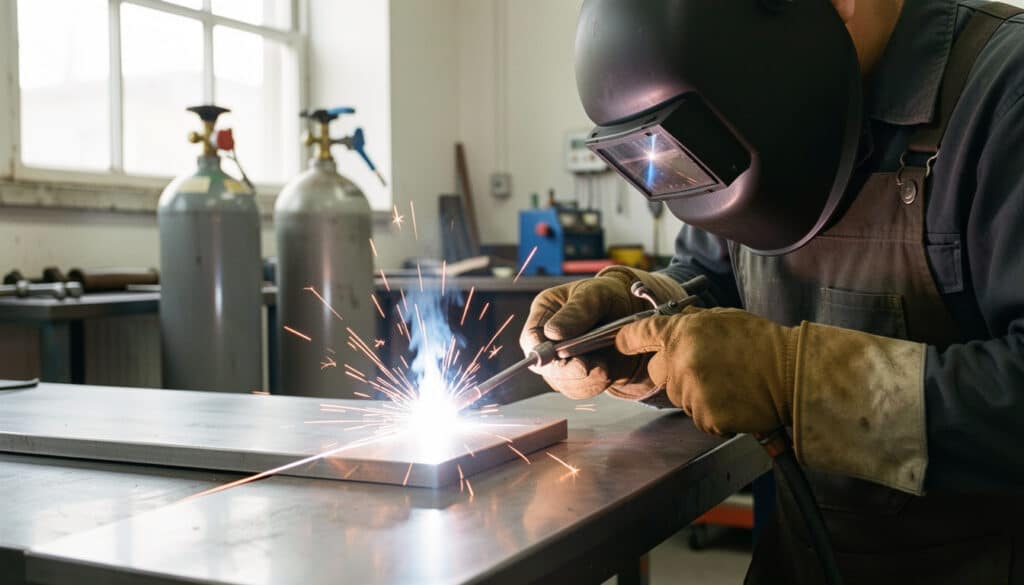
Quand vous cherchez une soudure nette, régulière et sans mauvaise surprise, le choix du gaz fait souvent toute la différence. Le gaz de soudure pour l’acier représente la protection qui stabilise le bain, sécurise l’arc et améliore le cordon dès les premiers passages. Il permet d’obtenir une fusion plus propre, limite l’oxydation et facilite le réglage du procédé. Pour comprendre ce qui change vraiment entre les solutions, il faut regarder le procédé, le matériau et le résultat attendu, surtout en MIG/MAG.
Le gaz de soudure pour l’acier constitue donc un choix technique décisif, pas un simple accessoire. Dans un atelier de réparation, sur une petite série ou en production, il assure la protection du métal liquide contre l’air et aide à garder une qualité constante. Vous allez voir comment comparer les mélanges, adapter le réglage et choisir une solution cohérente selon votre usage, votre poste et votre niveau de finition.
Comprendre le rôle du gaz de protection dans le soudage de l’acier
Le gaz de protection en soudage de l’acier sert à isoler le bain de fusion et à stabiliser l’arc pendant toute l’opération. Sans cette enveloppe, le soudage devient plus irrégulier, le métal réagit avec l’air et la soudure perd en maîtrise. Le gaz agit comme une barrière invisible qui protège le bain liquide, réduit les défauts de surface et améliore la qualité du cordon. En pratique, le soudage gagne en régularité, en propreté et en répétabilité, surtout quand l’acier doit garder une bonne propriété mécanique.
Voici les fonctions principales du gaz en soudage :
- Protéger le bain de fusion contre l’air et l’oxygène.
- Stabiliser l’arc pour rendre le soudage plus constant.
- Réduire les projections autour de la soudure.
- Améliorer l’aspect du cordon et la fusion du métal.
Les effets visibles sur le cordon sont faciles à repérer : une soudure plus lisse, moins de porosités et une fusion mieux répartie. Quand la protection gazeuse est insuffisante, le soudage laisse souvent apparaître des projections, un cordon irrégulier ou des zones ternes. La différence entre protection du bain et protection de l’arc est simple : le bain reste couvert tant que le métal est liquide, tandis que l’arc bénéficie d’un environnement plus stable pour amorcer et maintenir la fusion. Sur de l’acier, le gaz joue donc sur deux fronts à la fois, ce qui explique son importance dans le soudage moderne.
Le bain de fusion, l’arc et l’air : ce que le gaz protège réellement
Le bain de fusion doit rester à l’abri de l’air, car l’oxygène et l’azote perturbent le soudage dès que le métal devient liquide. Le gaz crée une atmosphère locale qui enveloppe la zone chaude et maintient l’arc dans de bonnes conditions. Dans un atelier, un simple courant d’air peut suffire à dégrader la soudure, surtout sur une pièce fine. Le soudage devient alors plus sensible au manque de protection, et le cordon perd sa régularité. Cette protection du bain et de l’arc reste la base d’un résultat propre.
Pourquoi la qualité du cordon dépend autant de la protection gazeuse
La qualité du cordon dépend directement de la stabilité offerte par le gaz pendant le soudage. Quand la protection est correcte, le métal fond de manière plus homogène, la soudure se forme plus régulièrement et l’arc garde une bonne tenue. Le résultat se voit tout de suite sur la ligne déposée : moins de creux, moins d’éclaboussures et une meilleure fusion des bords. Le soudage gagne aussi en constance d’un passage à l’autre, ce qui facilite le travail sur acier en série ou sur réparation délicate.
Choisir le bon procédé pour souder un acier proprement
Le procédé de soudage détermine la manière dont le gaz agit, la vitesse d’exécution et le niveau de finition obtenu. En MIG, le fil et le gaz travaillent ensemble pour déposer un cordon régulier, tandis qu’en MAG, le gaz actif modifie davantage le comportement de l’arc. Le poste, la torche et les fils doivent donc être choisis pour adapter le soudage au type de pièce. Si vous voulez souder rapidement sans perdre en maîtrise, le bon procédé fait gagner du temps et limite les reprises.
Les différences entre MIG et MAG sont simples à retenir :
- Le MIG utilise un gaz inerte, souvent à base d’argon.
- Le MAG utilise un gaz actif, souvent avec du dioxyde de carbone.
- Le MIG favorise un rendu plus doux et plus stable.
- Le MAG supporte mieux certaines cadences de soudage rapide.
- Les fils et le réglage électrique ne se comportent pas de la même façon.
Pour choisir un procédé, regardez quatre critères : l’épaisseur à souder, le niveau de finition attendu, la cadence de travail et le type de poste disponible. Un soudage manuel convient bien aux réparations ponctuelles, alors qu’un soudage automatisé devient intéressant dès que la répétition augmente. En atelier, le MIG aide à garder un rendu propre sur des pièces visibles, tandis que le MAG reste très pratique en production. Le bon procédé doit donc adapter la machine au besoin réel, pas l’inverse.
MIG et MAG : deux logiques différentes pour un même objectif
Le MIG et le MAG poursuivent le même objectif, mais ils ne réagissent pas pareil face au métal. Le MIG privilégie un arc plus doux grâce à l’argon, ce qui aide à souder proprement sur certaines pièces fines. Le MAG accepte mieux les environnements de production où le rythme compte autant que le rendu. Dans les deux cas, le soudage reste lié au comportement du gaz, du fil et de la torche. Si vous cherchez une solution rapide et régulière, le choix entre MIG et MAG doit se faire selon l’acier et la cadence.
Quand le procédé doit s’adapter à la cadence, au poste et au rendu recherché
Le procédé doit s’adapter au poste disponible, à la vitesse voulue et à l’aspect final recherché. Un poste électrique simple peut suffire pour de petites interventions, mais une cadence plus soutenue demande souvent un réglage plus précis et une torche mieux adaptée. Les fils influencent aussi la stabilité du bain et la régularité du dépôt. En soudage, l’objectif n’est pas seulement de souder vite, mais de souder juste. C’est cette adaptation qui évite les reprises et améliore le rendement global.
Les mélanges de gaz qui donnent les meilleurs résultats sur l’acier
Les mélanges de gaz influencent directement la qualité de la soudure sur l’acier, la stabilité de l’arc et la performance du dépôt. L’argon reste la base la plus courante pour obtenir un arc souple, tandis que le dioxyde de carbone renforce la pénétration et le caractère actif du soudage. Entre les deux, les mélanges offrent une solution équilibrée pour concilier confort, rendement et finition. Le bon gaz dépend donc du type de soudage, de la pièce et du niveau de qualité recherché.
Les grands types de gaz utilisés en soudage sont les suivants :
- Gaz inertes, comme l’argon pur.
- Gaz actifs, comme le CO2 ou les mélanges riches en CO2.
- Mélanges argon et dioxyde de carbone.
- Mélanges enrichis en hélium pour certaines applications spécifiques.
Voici un comparatif simple des mélanges courants :
| Mélange | Usage courant |
|---|---|
| Argon pur | Arc stable, soudure fine, faible projection |
| Argon + CO2 | Compromis entre pénétration et finition |
| CO2 pur | Pénétration forte, coût réduit, projections plus marquées |
| Argon + hélium | Apport thermique plus élevé pour cas spécifiques |
Pour une finition soignée, l’argon aide à obtenir une soudure plus régulière, mais il peut manquer de mordant sur certaines épaisseurs. Le CO2 améliore la pénétration et la performance en soudage rapide, mais il génère souvent plus de projections. Le mélange argon-CO2 reste souvent la solution la plus polyvalente. En atelier, il convient bien à l’acier courant, tandis qu’en production il aide à garder un bon équilibre entre cadence et qualité.
Argon, CO2 et mélanges : ce que change chaque composition
L’argon rend l’arc plus doux et plus facile à contrôler, ce qui aide le soudage sur des pièces où la finition compte. Le CO2 active davantage le bain et favorise une pénétration plus marquée, utile quand l’acier demande une fusion plus franche. Les mélanges combinent ces effets pour créer une solution intermédiaire. Selon la composition, la soudure change de texture, de stabilité et de rendement. C’est ce dosage qui fait la différence entre un cordon simplement correct et un résultat plus propre.
Pourquoi certains mélanges améliorent la stabilité et la pénétration
Certains mélanges améliorent la stabilité parce qu’ils équilibrent la chaleur, la fluidité du bain et la vitesse de fusion. L’argon sécurise l’arc, tandis qu’une part de CO2 augmente la pénétration sans rendre le soudage trop brutal. Cette combinaison aide à garder un dépôt régulier tout en limitant les défauts visibles. Sur acier, le bon mélange permet d’obtenir une soudure plus homogène et une meilleure performance globale, surtout quand la pièce doit supporter des contraintes mécaniques.
Adapter le gaz à l’épaisseur et au matériau à souder
L’épaisseur de la pièce change la manière dont le gaz accompagne le soudage et influence la pénétration du métal. Une tôle fine demande une protection plus douce pour éviter de percer, alors qu’une section plus épaisse réclame davantage d’énergie et une fusion plus profonde. Le matériau compte autant que l’épaisseur, car l’acier, l’inoxydable et l’aluminium ne réagissent pas de la même façon. Pour bien souder, il faut donc adapter le gaz au matériau et à la géométrie réelle de la pièce.
L’impact de l’épaisseur se lit sur quatre points :
- La pénétration doit être plus faible sur tôle fine.
- Le bain liquide doit rester stable sans surchauffe.
- Le débit de gaz doit couvrir correctement la zone chaude.
- Le réglage électrique doit suivre la vitesse de soudage.
Les différences entre acier doux, acier carbone et acier inoxydable sont nettes. L’acier doux accepte assez bien les mélanges courants, avec une bonne tolérance au réglage. L’acier carbone demande souvent une pénétration plus marquée pour assurer la tenue. L’inoxydable, lui, réclame une approche plus précise pour préserver sa propriété de résistance à la corrosion. L’aluminium suit encore une autre logique, avec un comportement du bain très différent. En soudage, le gaz ne se choisit donc pas seulement selon le poste, mais selon le métal à assembler.
Tôle fine ou forte section : le gaz ne se choisit pas de la même façon
La tôle fine demande un soudage plus doux, avec un arc mieux contenu et un apport thermique limité. Une forte section accepte au contraire un bain plus chaud et une pénétration plus profonde. Le gaz doit accompagner ce comportement sans le perturber. Sur une pièce mince, une protection trop agressive peut déstabiliser la fusion. Sur une pièce épaisse, un mélange trop “doux” peut manquer d’efficacité. Adapter le gaz, c’est donc adapter la réaction du bain au matériau.
Pourquoi le comportement de l’arc change selon le matériau
Le comportement de l’arc varie selon la conductivité, l’épaisseur et la surface du métal. Un acier propre réagit différemment d’un acier plus chargé ou d’un inoxydable plus sensible à la chaleur. Le gaz influence alors la forme de l’arc, la vitesse de fusion et la stabilité du bain liquide. En soudage, cette variation explique pourquoi deux pièces semblables peuvent demander des réglages différents. Le bon choix de gaz aide à garder un arc lisible et une soudure régulière.
Comparer les performances, le coût et la qualité de soudure
Comparer les performances d’un gaz de soudage sur l’acier revient à regarder trois choses en même temps : la qualité du cordon, la cadence obtenue et le coût d’utilisation. Un gaz très stable peut améliorer la finition, mais coûter plus cher à l’usage. Un mélange plus économique peut accélérer la production, au prix de projections plus nombreuses. Pour choisir, il faut donc optimiser le compromis entre résultat final et budget réel. Le meilleur produit n’est pas toujours le moins cher, mais celui qui sert votre objectif.
Voici les critères de comparaison les plus utiles :
- Stabilité de l’arc pendant le soudage.
- Niveau de projections autour de la soudure.
- Qualité visuelle du cordon final.
- Pénétration obtenue dans l’acier.
- Vitesse de production sur une série.
Les compromis à accepter sont souvent les suivants :
- Un gaz plus propre peut coûter davantage.
- Un gaz très pénétrant peut générer plus d’éclaboussures.
- Une solution rapide peut demander plus de réglages.
- Une production soutenue peut sacrifier un peu de finition.
Dans un atelier, vous pouvez privilégier la qualité si la pièce est visible. Sur chantier, la rapidité et la robustesse du réglage comptent souvent plus. En production, la performance se mesure surtout à la régularité et au temps gagné. L’avis le plus utile consiste à choisir la solution qui limite les reprises tout en gardant un coût cohérent avec le volume de soudage. C’est cette logique qui aide à optimiser le résultat sans surcharger le budget.
Qualité du cordon, projections et stabilité : les vrais critères de choix
La qualité du cordon reste le premier critère, car elle révèle immédiatement la stabilité du soudage. Les projections montrent si le gaz protège correctement le bain et si l’arc reste bien tenu. Une bonne solution doit garder le cordon régulier, avec peu de nettoyage après coup. En pratique, la performance se juge autant sur la finition que sur le temps perdu à reprendre les défauts. Un gaz bien choisi simplifie le travail et améliore la constance.
Trouver l’équilibre entre budget, cadence et résultat final
Trouver l’équilibre entre budget, cadence et résultat final demande de regarder le volume réel de soudage. Une petite série peut tolérer un coût légèrement plus élevé si la qualité est prioritaire. Une production plus rapide doit au contraire optimiser chaque minute gagnée. Le bon choix de gaz dépend alors de votre rythme, de la répétition des pièces et du niveau de finition attendu. Cet équilibre évite de payer trop cher une solution surdimensionnée ou trop faible pour le besoin.
Bien utiliser une bouteille de gaz en atelier ou sur chantier
La bouteille de gaz conditionne l’autonomie, la stabilité du débit et la facilité d’usage en soudage. En atelier, elle reste souvent fixe près du poste, tandis que sur chantier elle doit être plus simple à déplacer. Le détendeur règle la pression et protège le flux pour garder un soudage régulier. Une bouteille rechargeable devient vite intéressante si vous soudez souvent, car elle réduit les arrêts et sécurise le service. Le choix dépend donc de votre environnement, de votre fréquence et de votre mobilité.
La logistique et la manipulation reposent sur cinq points :
- Vérifier la compatibilité entre bouteille et détendeur.
- Contrôler la fixation avant chaque soudage.
- Adapter le débit au type de gaz utilisé.
- Prévoir la recharge avant la panne complète.
- Choisir un format adapté à l’usage réel.
Les précautions de sécurité sont simples mais indispensables :
- Éviter les chocs sur la bouteille.
- Maintenir la bouteille debout et stable.
- Protéger le détendeur des salissures et des fuites.
Pour un atelier fixe, une grande bouteille apporte plus d’autonomie et limite les interruptions. Pour un déplacement fréquent, une bouteille plus compacte facilite le transport et le rangement. Dans un environnement industriel, la régularité du débit et la continuité du service comptent énormément. Le bon format dépend donc moins d’un standard que de votre rythme d’utilisation. Une bouteille bien choisie simplifie le soudage, réduit les interruptions et améliore la sécurité au quotidien.
Autonomie, format et fréquence d’utilisation : comment choisir
L’autonomie dépend du débit, du temps de soudage et du format de la bouteille. Si vous soudez peu, un petit volume peut suffire. Si vous travaillez souvent, une bouteille plus grande évite les remplacements répétés. Le format doit aussi correspondre à l’espace disponible et à la fréquence de déplacement. En atelier, la priorité va souvent à la continuité. Sur chantier, la maniabilité prend le dessus. Cette logique évite de choisir une bouteille trop lourde ou trop limitée.
Stockage, transport et raccordement sans mauvaise surprise
Le stockage doit rester stable, ventilé et éloigné des sources de chaleur. Le transport demande une fixation correcte pour éviter tout choc sur la bouteille. Le raccordement doit être vérifié avant le soudage, avec un détendeur propre et bien serré. Une fuite minime peut perturber le débit et dégrader la soudure. En pratique, ces vérifications rapides sécurisent l’ensemble du poste et évitent les pertes de gaz inutiles.
Réussir son réglage final pour obtenir une soudure propre et régulière
Le réglage final du soudage conditionne la propreté du cordon, la stabilité de l’arc et la régularité du dépôt. Même avec un bon gaz, un poste mal ajusté peut produire une soudure irrégulière ou trop projetée. Il faut donc vérifier la torche, le débit, la tension et la vitesse d’avance avant de commencer. Un réglage cohérent permet d’optimiser la performance sans compliquer le geste. C’est souvent là que se joue la différence entre un résultat moyen et une soudure vraiment propre.
Les réglages à vérifier avant de souder sont les suivants :
- Le débit de gaz sur le détendeur.
- La tension et l’intensité du poste.
- La vitesse d’avance du fil.
- L’état de la torche et de la buse.
Les erreurs fréquentes à éviter sont tout aussi claires :
- Souder avec un débit trop faible.
- Approcher la torche de travers.
- Ignorer les projections qui annoncent un mauvais réglage.
- Utiliser un poste mal adapté à l’épaisseur.
Un bon résultat se reconnaît à un cordon régulier, une fusion homogène et peu de nettoyage après coup. Si les projections augmentent, il faut souvent revoir le débit ou la vitesse de fil. Si le cordon manque de tenue, le gaz ou l’arc demandent un ajustement. Pour améliorer la régularité, gardez une distance constante, avancez de façon stable et vérifiez chaque paramètre un par un. Cette méthode simple donne une solution rapide pour retrouver une soudure propre.
Les réglages qui changent vraiment le rendu final
Le débit de gaz, la vitesse du fil et la tension du poste changent immédiatement le rendu final. Une petite variation peut modifier l’arc, la fusion et la quantité de projections. La torche doit rester bien orientée pour que le bain soit protégé sans excès. En soudage, il suffit parfois d’un réglage légèrement trop haut ou trop bas pour perdre en qualité. Ajuster ces paramètres avec méthode permet de garder une soudure plus régulière et plus propre.
Les erreurs courantes qui dégradent la qualité malgré un bon gaz
Un bon gaz ne compense pas une mauvaise préparation, une torche mal tenue ou un poste mal réglé. Si la pièce est sale, le soudage devient moins fiable et le cordon perd en homogénéité. Une vitesse de déplacement irrégulière dégrade aussi la finition. Le gaz protège, mais il ne corrige pas tout. Pour conserver une bonne qualité, il faut utiliser un réglage cohérent, une gestuelle stable et un contrôle visuel constant pendant le travail.
FAQ – Questions fréquentes sur le choix du gaz pour l’acier
Quel gaz choisir pour souder de l’acier doux en MIG/MAG ?
Pour le soudage de l’acier doux en MIG/MAG, un mélange argon-CO2 reste souvent la solution la plus polyvalente. Il aide à garder un arc stable, une bonne pénétration et une qualité de soudure régulière. Si vous cherchez plus de douceur, l’argon domine davantage le comportement du gaz. Si vous voulez une pénétration plus vive, une part de CO2 peut être utile. Le choix dépend donc du procédé, de l’épaisseur et du résultat attendu.
Peut-on souder l’acier sans gaz de protection ?
Oui, certains procédés de soudage permettent de souder sans gaz externe, mais le résultat n’est pas le même. Le métal est alors protégé autrement, souvent par un fil fourré ou par un procédé différent du MIG classique. Pour de l’acier, l’absence de gaz change la qualité, la projection et la pénétration. Si vous voulez un cordon propre, le gaz reste souvent la solution la plus confortable et la plus régulière.
Argon pur ou mélange argon-CO2 : quelle différence pour la soudure ?
L’argon pur donne un arc plus doux et plus stable, ce qui aide le soudage quand la finition compte beaucoup. Le mélange argon-CO2 apporte davantage d’activité au bain et améliore souvent la pénétration sur l’acier. En pratique, l’argon favorise la douceur, tandis que le mélange augmente la polyvalence du procédé. Pour une soudure régulière, le bon choix dépend du métal, de l’épaisseur et du niveau de performance recherché.
Quel gaz limite le mieux les projections sur l’acier ?
Le gaz qui limite le mieux les projections est souvent celui qui stabilise le plus l’arc, donc un mélange riche en argon. En soudage MIG, cela améliore la qualité visuelle du cordon et réduit le nettoyage. Le CO2 pur peut donner plus de projections, même s’il reste utile pour certaines applications. Si votre priorité est une projection réduite, il faut privilégier une solution plus douce et un réglage précis du poste.
Faut-il le même procédé pour l’acier carbone et l’inoxydable ?
Non, le procédé de soudage ne se règle pas exactement de la même façon pour l’acier carbone et l’inoxydable. L’inoxydable demande un contrôle plus fin de la chaleur et du gaz pour préserver sa qualité. L’acier carbone tolère souvent un réglage plus direct. Le MIG peut convenir aux deux, mais le mélange gazeux et la vitesse d’avance doivent être adaptés. Si vous voulez souder proprement, il faut ajuster le procédé au métal, pas l’inverse.
Quelle bouteille choisir pour un usage occasionnel en atelier ?
Pour un usage occasionnel en atelier, une petite bouteille de gaz est souvent plus pratique. Elle prend moins de place, se manipule plus facilement et suffit pour des séances ponctuelles de soudage. Si vous soudez peu, elle évite d’immobiliser un grand volume inutilement. Le détendeur doit rester compatible avec le gaz choisi, et la bouteille doit être stockée correctement. Pour un besoin irrégulier, la compacité compte souvent plus que l’autonomie maximale.
Comment savoir si le réglage du gaz est correct avant de souder ?
Le réglage du gaz est correct si l’arc reste stable, si la projection reste limitée et si le cordon se forme de manière régulière. Avant de souder, vérifiez le débit sur la bouteille, l’état du détendeur et la tenue de la torche. Si le bain réagit mal ou si l’air perturbe la fusion, le débit peut être insuffisant. Un bon réglage se voit vite : moins d’éclaboussures, une meilleure pénétration et une soudure plus propre.
Pourquoi la qualité du cordon change-t-elle autant selon le gaz ?
La qualité du cordon change parce que chaque gaz modifie l’arc, la pénétration et le comportement du bain liquide. En soudage, un mélange plus stable améliore la régularité, tandis qu’un gaz plus actif peut renforcer la fusion mais aussi augmenter les projections. Le métal réagit donc différemment selon la composition gazeuse. Pour obtenir une solution cohérente, il faut associer le bon procédé, le bon réglage et la bonne bouteille au type d’acier à souder.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie